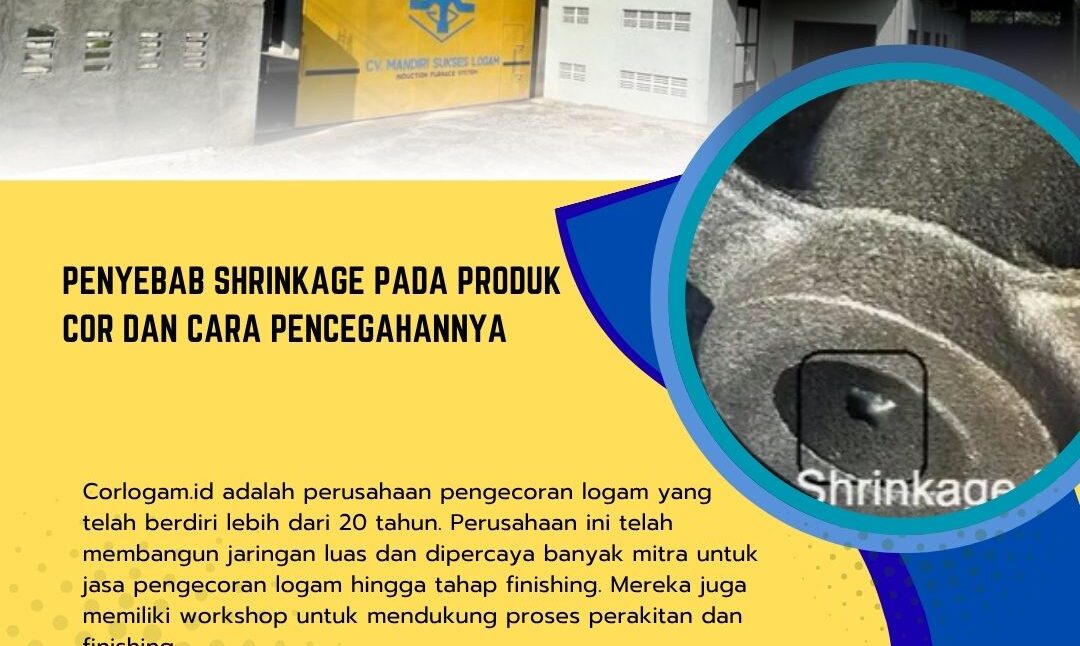
Penyebab Shrinkage pada Produk Cor dan Cara Pencegahannya
Banyak manajer kendali mutu di Pangkalan Bun tergiur membeli suku cadang agroindustri murah yang mendadak retak atau berongga saat menahan beban kerja ekstrem. Kegagalan struktural akibat penyusutan material di dalam dinding komponen ini memicu kebocoran mekanis sekaligus menghancurkan target produksi dekat landmark Bundaran Pancasila Pangkalan Bun. Guna menghindari kerugian finansial yang besar, CV. Mandiri Sukses Logam membedah akar masalah cacat internal melalui identifikasi dini shrinkage casting defect. Kami mengatasi kendala struktural tersembunyi ini melalui keunggulan teknis mencegah cacat penyusutan logam serta penerapan sistem inspeksi kualitas foundry terpercaya. Kami menjamin keandalan metalurgi setiap cetakan logam kami untuk menjaga kekuatan mekanis suku cadang di proyek Anda tetap berjalan dengan lancar. Hubungi tim representatif kami sekarang melalui nomor WhatsApp: 082289894141 atau kunjungi website resmi corlogam.id guna mengamankan kuota penuangan logam proyek Anda tahun ini.
Mengapa Departemen QA Sering Menghadapi Masalah Rongga Penyusutan Sebelum Menguasai Mitigasi Shrinkage Casting Defect?
Sistem pengecoran logam menuntut pengelolaan pembekuan cairan baja secara merata agar tidak meninggalkan ruang kosong akibat penyusutan volume. Sering kali, para pengelola workshop menghadapi kerugian besar karena salah memilih komponen yang menyimpan rongga makro tersembunyi di dalam struktur bodi logam.
Bagaimana Mengatasi Masalah Rongga Penyusutan Terbuka (Open Shrinkage) pada Bagian Permukaan Atas Benda Cor?
Banyak bodi logam membentuk cekungan dalam seperti mangkuk pada area permukaan luar yang berbatasan langsung dengan udara luar cetakan. Kendala utama ini muncul karena cairan logam membeku terlalu cepat sebelum mendapatkan pasokan aliran baja cair tambahan dari sistem gating.
Pabrik kami mengatasi masalah cacat permukaan tersebut melalui perancangan bodi penambah (riser) penyuplai cairan baja secara presisi. Kami mengontrol kualitas shrinkage casting defect dengan menempatkan penambah panas pada titik-titik kritis yang mengalami fase pembekuan paling akhir.
Mengapa Rongga Penyusutan Tertutup (Spongy Shrinkage) Sering Terbentuk di Bagian Dalam Dinding yang Tebal?
Pertemuan draf dinding tipis dan tebal sering kali menyisakan formasi lubang mikro layaknya tekstur busa di pusat penampang logam. Kerusakan internal ini terjadi karena bagian bodi yang tebal terisolasi dari sirkulasi aliran penyuplai saat fase perubahan wujud cair ke padat terjadi.
Kami mengeliminasi masalah rongga dalam tersebut melalui pemasangan besi pendingin (chills) internal maupun eksternal di area cetakan pasir resin khusus. Langkah taktis ini mempercepat laju penurunan suhu pada bagian bodi yang tebal agar pembekuan logam terjadi secara serentak.
Apakah Cacat Penyusutan Mikro Dapat Menurunkan Kekuatan Tarik Komponen Roda Sling Crane Pertambangan?
Jaringan lubang penyusutan berukuran mikroskopis akan memperlemah ikatan antargranul kristal logam sehingga menurunkan daya tahan beban mekanis secara drastis. Sentakan beban angkat yang berulang akan langsung memicu patah getas jika struktur dalam logam menyimpan cacat metalurgi tersebut.
Kami menyelesaikan ancaman kegagalan struktural tersebut melalui layanan inspeksi kualitas foundry terpercaya menggunakan metode uji rusak dan tanpa rusak. Kami mengoreksi parameter temperatur penuangan cairan baja secara teliti menggunakan termokopel digital demi menjaga kestabilan penyusutan material.
                       10 TAHAPAN PRODUKSI CV. MANDIRI SUKES LOGAM

  +------------------+     +------------------+     +------------------+
  |  1. Persiapan    | --> |  2. Pembuatan    | --> |  3. Cetak &      |
  |  & Desain Teknik |     |  Pola & Inti     |     |  Rakit Cetakan   |
  +------------------+     +------------------+     +------------------+
                                                              |
                                                              v
  +------------------+     +------------------+     +------------------+
  |  6. Pembongkaran | <-- |  5. Penuangan    | <-- |  4. Peleburan    |
  |  Cetakan Pasir   |     |  Logam Cair      |     |  Tungku Induksi  |
  +------------------+     +------------------+     +------------------+
           |
           v
  +------------------+     +------------------+     +------------------+
  |  7. Pemotongan   | --> |  8. Pembersihan  | --> |  9. Perlakuan    |
  |  Saluran Cor     |     |  & Shotblasting  |     |  Panas           |
  +------------------+     +------------------+     +------------------+
                                                              |
                                                              v
                           +------------------+     +------------------+
                           |  Proses Machining| <-- |  10. Inspeksi    |
                           |  & Uji Lab (QC)  |     |  & Mutu Produk   |
                           +------------------+     +------------------+
Bagaimana Transparansi 10 Langkah Pengawasan Pabrik Kami Sukses Mencegah Cacat Penyusutan Logam?
Pembuatan bodi logam pejal bebas cacat penyusutan memerlukan rangkaian pemantauan temperatur serta pengondisian cetakan yang sangat disiplin serta terpantau ketat. Kami menerapkan standardisasi kontrol kualitas pada produk baja infrastruktur pertambangan dan perkebunan melalui sepuluh tahapan fabrikasi benda cor berikut ini:
-
Persiapan: Tim teknis menganalisis gambar draf benda kerja, memetakan letak titik panas (hot spot), serta menyusun simulasi pembekuan logam.
-
Pembuatan Pola & Inti: Kami merancang pola cetakan menggunakan draf perhitungan skala penyusutan linear logam yang akurat sesuai jenis material.
-
Cetak & Rakit: Pekerja merakit komponen penambah (riser) serta menempatkan besi pendingin pada titik krusial di dalam cetakan pasir resin khusus.
-
Peleburan: Kami mencairkan bahan baku logam murni memakai tungku induksi listrik berfrekuensi tinggi guna mencegah kontaminasi unsur pengotor.
-
Penuangan: Teknisi mengalirkan cairan baja pejal panas secara kontinu pada temperatur tuang optimum demi mencegah laju penyusutan yang agresif.
-
Pembongkaran: Kami membongkar bodi cetakan setelah komponen melewati fase pendinginan alami guna menjaga kestabilan dimensi struktur logam cor.
-
Pemotongan: Petugas memotong sistem saluran sirkulasi cairan serta bodi penambah logam (riser) yang menempel pada bagian luar komponen industri.
-
Pembersihan: Kami menembakkan butiran baja menggunakan mesin shotblasting otomatis untuk merontokkan sisa pasir cetak yang membakar permukaan logam.
-
Perlakuan Panas: Kami menerapkan proses pengnormalan struktur logam (normalizing) untuk membebaskan tegangan sisa akibat proses pembekuan yang tidak rata.
-
Inspeksi: Tim kendali mutu melakukan deteksi cacat penyusutan logam memakai metode pengujian ultrasonik intensif sebelum produk masuk tahap akhir.
Mengapa Skala Luas Kebun Kelapa Sawit Berdampak pada Kebutuhan Komponen Bebas Cacat di Wilayah Kotawaringin Barat?
Kabupaten Kotawaringin Barat memegang peranan sangat vital dalam konstelasi ekonomi regional karena memiliki aktivitas perkebunan kelapa sawit yang sangat masif. Berdasarkan pemetaan data sebaran lahan regional, Kabupaten Kotawaringin Barat memiliki hamparan luas kebun sawit produktif yang mencapai lebih dari 200 ribu hektar. Kawasan perkebunan kelapa sawit ini tersebar luas di wilayah seperti Pangkalan Lada, Kumai, hingga Arut Selatan. Keberadaan hamparan hijau yang luar biasa luas ini memicu operasional puluhan pabrik kelapa sawit yang mengolah jutaan ton tandan buah segar menjadi minyak sawit mentah.
Besarnya skala perkebunan kelapa sawit ini berbanding lurus dengan tingginya beban kerja komponen mesin ekstraksi minyak mentah di pabrik. Guna menjaga mesin pengolah kelapa sawit tetap andal bekerja tanpa risiko patah mendadak, pasokan suku cadang yang bebas cacat shrinkage sangat dibutuhkan. Di sinilah pemahaman mendalam terhadap mitigasi cacat shrinkage casting defect menjadi kunci penting dalam memangkas pengeluaran biaya perbaikan mesin pabrik. Pihak manajemen memerlukan pasokan barang hasil inspeksi kualitas foundry terpercaya agar operasional pabrik berjalan lancar tanpa kendala kerusakan mekanis mendadak. Ketersediaan infrastruktur pabrik sawit yang tangguh ini memperlancar pengiriman komoditas utama, yang melintasi jalur logistik dekat landmark Bundaran Pancasila Pangkalan Bun.
Apakah ini bermanfaat bagi efisiensi anggaran belanja pemeliharaan mesin serta kelancaran pencapaian target produksi di situs operasional Anda? Tenu saja sangat bermanfaat, karena kami merupakan pabrik induk yang mengendalikan seluruh sistem penuangan secara mandiri tanpa perantara pihak ketiga. Fasilitas manufaktur utama kami berdiri kokoh di Bakalan, Ceper, Ceper, Klaten, Jawa Tengah yang terkenal sebagai pusat metalurgi terbesar nasional.
Kawasan Ceper memiliki reputasi tinggi dalam lanskap industri karena melahirkan tenaga ahli pengecoran logam yang sangat terampil secara turun-temurun. Kami memadukan keahlian lokal tersebut dengan sistem kendali mutu modern untuk mengamankan pasokan suku cadang kelapa sawit dan pertambangan ke seluruh Indonesia.
Pabrik kami siap mendukung produktivitas operasional mitra B2B dengan menyediakan kapasitas produksi bulanan puluhan ton menggunakan material pilihan:
-
FC (Cast Iron): Opsi FC 200 dan FC 250 untuk pengerjaan drum roasting kopi, puli penggerak, serta bodi casing peredam getaran mekanis.
-
FCD (Ductile Iron): Pilihan FCD 450 and FCD 500 yang ulet untuk memproduksi roda lory pabrik sawit serta bantalan roda alat berat tambang.
-
Steel (Baja Karbon): Low Carbon Steel (AISI 1020, SS400), Medium Carbon Steel (AISI 1040, AISI 1050, S45C), serta High Carbon Steel (AISI 1060).
-
Alloy Steel (Baja Paduan): Low Alloy Steel (AISI 4130, AISI 4140, AISI 4340), Medium Alloy Steel (AISI 9255, AISI 3310), serta High Alloy Steel (Stainless Steel 304, SCMNH 11, SCMNH 14, dan Heat Resistant Steel).
-
Non-Ferrous: Material Aluminium serta Aluminium Bronze berkualitas tinggi untuk memproduksi komponen flange aluminium khusus atau ring ab2 penahan gesek.
Kapasitas logistik kami yang masif memudahkan pabrik kami memproduksi berbagai variasi suku cadang penggerak berat industri nasional. Kami memproduksi barbel, beban pemberat roda, chain sprocket, counter weight alat berat, coupling alat berat, crankshaft diesel, drum kopi, drum roasting kopi, fire grate kelapa sawit, flange aluminium, flange besi cor, gear pintu air, hanger truck, jibold jawing, lock container, mini cyclone, pin truftuck, pipa casting, pompa tambak, pulley tapperbusch, pulley, ring ab2, ring gear dryer, roda lory, roda sling crane, roller crusher, screw kelapa sawit, sparepart roda hoist, sprocket, weight ballast, hingga bantalan roda alat berat.
Bagaimana Tiga Parameter Kualitas Kami Melahirkan Suku Cadang Pejal Tanpa Rongga Penyusutan Logam?
Setiap unit produk komponen logam cor wajib melewati tahapan verifikasi mutu yang ketat di laboratorium pengujian internal kami:
-
Pengujian Non-Destructive Ultrasonik (UT): Kami melacak keberadaan rongga penyusutan di dalam bodi komponen menggunakan pantulan gelombang suara frekuensi tinggi.
-
Pemeriksaan Makrostruktur Irisan Logam: Analisis draf penampang benda kerja secara berkala guna memastikan tidak adanya spongy shrinkage di pusat geometri produk cor.
-
Uji Kekerasan Logam (Hardness Test): Verifikasi nilai kekerasan permukaan material guna menjamin keselarasan struktur mikro logam di seluruh area komponen.
Bagaimana Estimasi Tren dan Analisis Pasar Layanan Pengecoran Logam Bergaransi Tahun 2026?
Berdasarkan analisis pasar makro pada tahun 2026, akselerasi modernisasi mesin agroindustri memicu standarisasi komponen mekanis yang bebas cacat penyusutan. Estimasi tren tahun 2026 memperlihatkan adanya peningkatan kesadaran manajer QA sebesar 18,3% untuk memilih barang bergaransi uji laboratorium independen. Tren pengetatan mutu komponen industri tahun 2026 ini mengharuskan para pelaku bisnis memilih produsen manufaktur langsung yang memegang legalitas hukum sah. Oleh karena itu, menjalin kemitraan strategis jangka panjang bersama CV. Mandiri Sukses Logam merupakan langkah bisnis yang sangat tepat tahun ini.
Konsultasi Kerja Sama Proyek
Jangan pertaruhkan keselamatan operasional mesin pabrik sawit atau alat berat perusahaan Anda dengan memakai suku cadang murah yang menyimpan cacat rongga penyusutan. CV. Mandiri Sukses Logam selaku pabrik induk pengecoran logam nasional siap menyuplai kebutuhan komponen baja pejal bermutu terbaik. Hubungi tim customer service kami sekarang juga untuk menyerahkan draf dokumen spesifikasi teknik atau memesan kuota penuangan proyek B2B instansi Anda.
Hubungi CV. Mandiri Sukses Logam:
-
Alamat Kantor dan Pabrik: Bakalan, Ceper, Ceper, Klaten, Jawa Tengah
-
Kontak WhatsApp: 082289894141
-
Alamat Website Resmi: corlogam.id
Pertanyaan yang Sering Diajukan (FAQ)
1. Apakah CV. Mandiri Sukses Logam melayani penanggulangan cacat shrinkage casting defect pada draf desain milik konsumen? Ya, tim engineering kami siap membantu mengoptimalkan draf sistem gating dan riser pada desain konsumen guna mengeliminasi potensi munculnya cacat penyusutan logam.
2. Mengapa penuangan cairan logam dengan temperatur terlalu tinggi dapat memicu munculnya cacat penyusutan? Suhu tuang yang terlampau tinggi memperbesar volume ekspansi cairan sehingga jarak penyusutan volume saat logam membeku menjadi lebih ekstrem dan memicu rongga.
3. Apakah pabrik Mandiri Sukses memproduksi suku cadang screw kelapa sawit untuk industri pengolahan minyak CPO? Ya, kami memproduksi komponen penahan beban puntir tinggi untuk industri sawit seperti screw kelapa sawit, fire grate kelapa sawit, serta roda lory.
4. Dokumen jaminan kualitas apa saja yang diterbitkan oleh tim QA Ceper Klaten pada setiap pengiriman? Kami melampirkan laporan uji komposisi spektrometer, sertifikat hasil pengujian ultrasonik bodi, serta draf lembar inspeksi dimensi akhir produk.
5. Berapa kapasitas produksi bulanan yang dikelola oleh fasilitas tungku induksi CV. Mandiri Sukses Logam? Fasilitas tungku induksi listrik modern milik pabrik kami memiliki kapasitas produksi besar yang sanggup memenuhi penuangan puluhan ton logam cor setiap bulannya.
6. Bagaimana sistem pengiriman pesanan bodi logam pejal berbobot besar menuju area perkebunan di luar Jawa? Kami bekerja sama dengan maskapai ekspedisi kargo laut interinsuler tepercaya untuk mengirimkan pesanan logam pejal langsung menuju alamat pelabuhan tujuan terdekat.
7. Bagaimana langkah praktis bagi tim pengadaan korporasi B2B untuk mendapatkan draf penawaran harga resmi? Untuk pertanyaan terkait harga produk, prosedur pengiriman sampel barang, dan pengajuan tender proyek instansi, silahkan hubungi kontak yang tertera di website kami.
Sumber Referensi:
-
Setiawan, H. (2023). Analisis Kegagalan Metalurgi: Identifikasi Faktor Pemicu Cacat Shrinkage Casting Defect pada Proses Pembuatan Komponen Baja Paduan. Jurnal Manufaktur Foundry, 11(2), 88-96.
-
Wibowo, R., & Nugroho, M. (2024). Optimasi Desain Riser dan Chills Cetakan Pasir Resin untuk Meminimalkan Porositas Penyusutan pada Pengecoran Roda Sling Crane. Jurnal Teknik Material, 17(1), 42-49.
-
Dinas Perkebunan Kotawaringin Barat. (2025). Evaluasi Kapasitas Giling Pabrik Kelapa Sawit Regional Serta Standardisasi Suku Cadang Utama Mesin Pengolahan Tandan Buah Segar. Jurnal Agroekonomi Kalimantan, 12(3), 130-138.